发酵罐搅拌工艺计算:功率、混合时间、剪切与放大
搅拌选型最怕的不是算错公式,是算完不知道哪儿靠不住。本页把搅拌功率、功率密度、叶端速度、混合时间、体积平均剪切率与三种放大准则串成一条链,并明确标出哪些数靠得住、哪些必须实验或者 CFD 才能定。附中英双语在线计算器,输入罐径、液位、桨型、桨径、层数、桨间距与转速即可出结果,并可导出计算报告。
一、先划边界:CFD 能算什么,不能算什么
搅拌 CFD 在工程上能可靠交付的其实只有三件事:功率数校核、宏观流型与死区、以及局部速度与剪切场。而工艺性能本身——溶氧、传质、收率——CFD 给不了,只能实验。
- 能算:功率数 Np 与功率密度 P/V、速度场与循环流型、死区体积、局部能量耗散与剪切率、瞬态混合时间。
- 不能算:传质系数 kLa 的绝对值、细胞损伤阈值、收率与效价;非牛顿流体在没有流变数据时也算不准。
- 最容易翻车的环节:网格。任意桨型自动划网格的失败率很高,薄壁、扭曲、开式桨叶尤其明显——一张坏网格出来的漂亮云图,比没有云图更危险。
所以合理的做法是分层:先用工程关联式把功率、混合时间、剪切这些标量算准,成本几乎为零、秒级出结果;再让 CFD 去解决关联式解决不了的空间问题——局部剪切在哪、死区有多大、放大后流型会不会变。
二、几何与无量纲数:先把定义对齐
所有功率数与混合时间的关联式都建立在标准几何上,定义对不上,套进去必偏。标准配置为:桨径比 D/T = 1/3、最下层桨离底 C/T = 1/3、液位高径比 H/T = 1、4 块挡板、挡板宽 T/10 ~ T/12。偏离标准几何,Np 与混合时间都要另行修正。
搅拌雷诺数    Re = ρ·n·D² / μ          (n 单位 rev/s,D 为桨径 m)
功率数        Np = P / (ρ·n³·D⁵)       →  P = Np·ρ·n³·D⁵
流量数        Nq = Q / (n·D³)          →  Q = Nq·n·D³(桨叶泵送流量)
叶端线速度    u_tip = π·n·D
液体体积      V = (π/4)·T³·(H/T − α/3)   α = 封头高度/T
功率密度      P/V  (W/m³)  与  ε = P/(ρV)  (W/kg)
Re 的分区是后面所有讨论的前提:Re 小于 10 为层流,10 到 10⁴ 为过渡区,大于 10⁴ 才是充分湍流。只有在充分湍流区,Np 才是常数。
三、功率数 Np:为什么同一个桨有两个数
Np 只在充分湍流区是常数。层流区 Np 与 Re 成反比,过渡区两者都不成立。这就是「同一个桨有两个数」的来源:一个湍流常数 Np∞,一个层流常数 KL(满足 Np = KL/Re)。层流区功率 P = KL·μ·n²·D³——与粘度成正比、与密度无关,正好和湍流区相反。
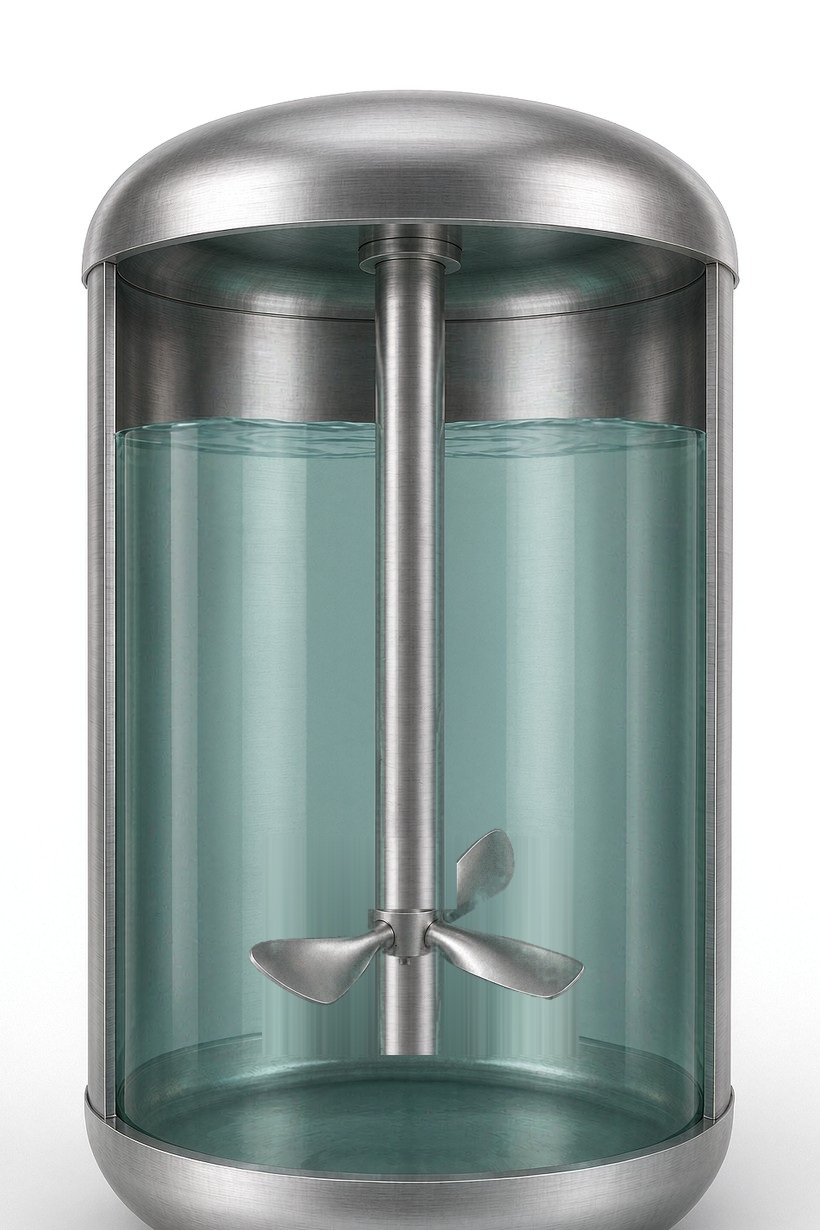
桨型决定功率花在哪里。高 Np 的桨(Rushton 圆盘涡轮、弯叶涡轮)把功率变成桨叶附近的强湍流与剪切,适合气液分散与需要局部高耗散的场合;低 Np 的桨(水翼、螺旋桨)把功率变成大流量轴向循环,适合混合、悬浮与传热。同样的轴功率,两种桨给出的流场完全不同——这就是为什么「功率够了」从来不等于「混匀了」。
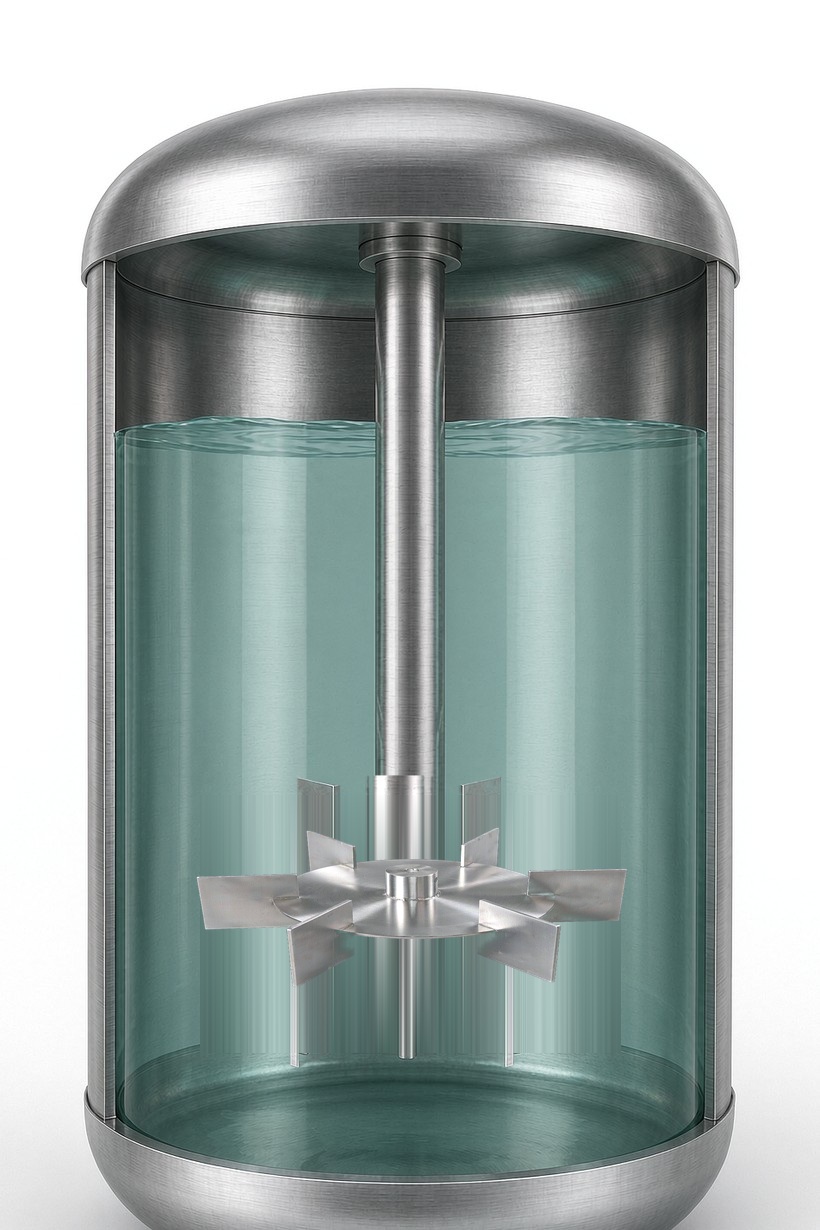
径向流(Rushton 类)
轴向流(水翼 / 螺旋桨)
四、混合时间:多层桨的真正代价
单层桨在湍流区的 95% 混合时间有公认关联式(Grenville 与 Nienow,2004)。它的形式很值得读一遍:混合时间由桨径和总功率决定,与液体粘度无关。
单层桨(H/T = 1,Re > 10⁴,挡板罐):
  n · θ95 = 5.2 · Np^(-1/3) · (D/T)^(-2)

等价形式(Nienow, 1997):
  θ95 = 5.64 · (P/ρV)^(-1/3) · (D/T)^(-1/3) · T^(2/3)
θ95 即 95% 混合时间:把罐内物料搅到 95% 均匀所需的时间。下文与在线计算器中的「等 95% 混合时间」均指该量。
两式在 D/T = 1/3、H/T = 1 时都化简为 θ95 ≈ 8.13 · T^(2/3) · (P/ρV)^(-1/3),可以互相校核。注意 θ95 只随 T 的 2/3 次方增长,而功率密度是 1/3 次方反比——这也是「放大后混合变慢」的定量来源。
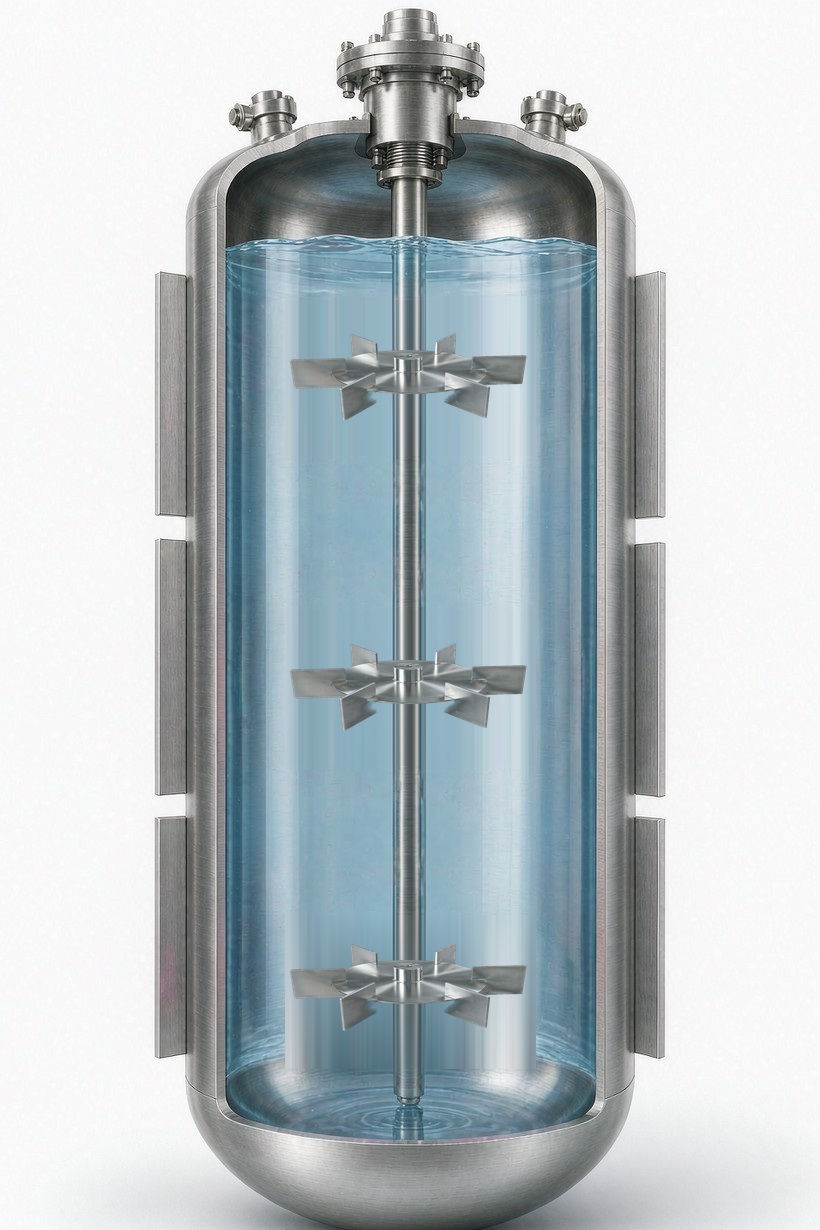
但多层桨绝不是把单层结果乘个层数。径向流桨每一层各自生成独立的上下循环环,相邻环之间物料交换很慢,这个现象叫分区(zoning)。Doran 在《Bioprocess Engineering Principles》里说得很直白:一个装两个 Rushton 桨、液位等于两倍罐径的罐,混合时间并不等于「单个 Rushton 桨、液位等于罐径」的罐。多层湍流发酵罐的单位体积功耗很高、顶底均匀性却很差,根因就在这。
多层桨与高径比修正(Rodgers 等 2011 / Cooke 等 1988):
  n · θ95 = 5.2 · Np_Σ^(-1/3) · (D/T)^(-2) · (H/T)^a

  Np_Σ = 各层桨功率数之和(层间距足够时总功率等于各层叠加)
  a = 1.0   单层桨或 H/T = 1(van't Riet 与 Tramper, 1991)
  a = 1.67  多层轴向流桨(Rodgers 等, 2011)
  a = 2.43  多层径向流桨,Cooke 等(1988)保守值
  a = 1.2   多层径向流桨,Rodgers 等(2011)中性值
轴向流桨在同一功耗下混合时间可以降到 Cooke 预测值的一半以下(Otomo 等 1995;Vrábel 等 2000)。所以多层发酵罐改用轴向流水翼桨,往往比加电机功率更有效。
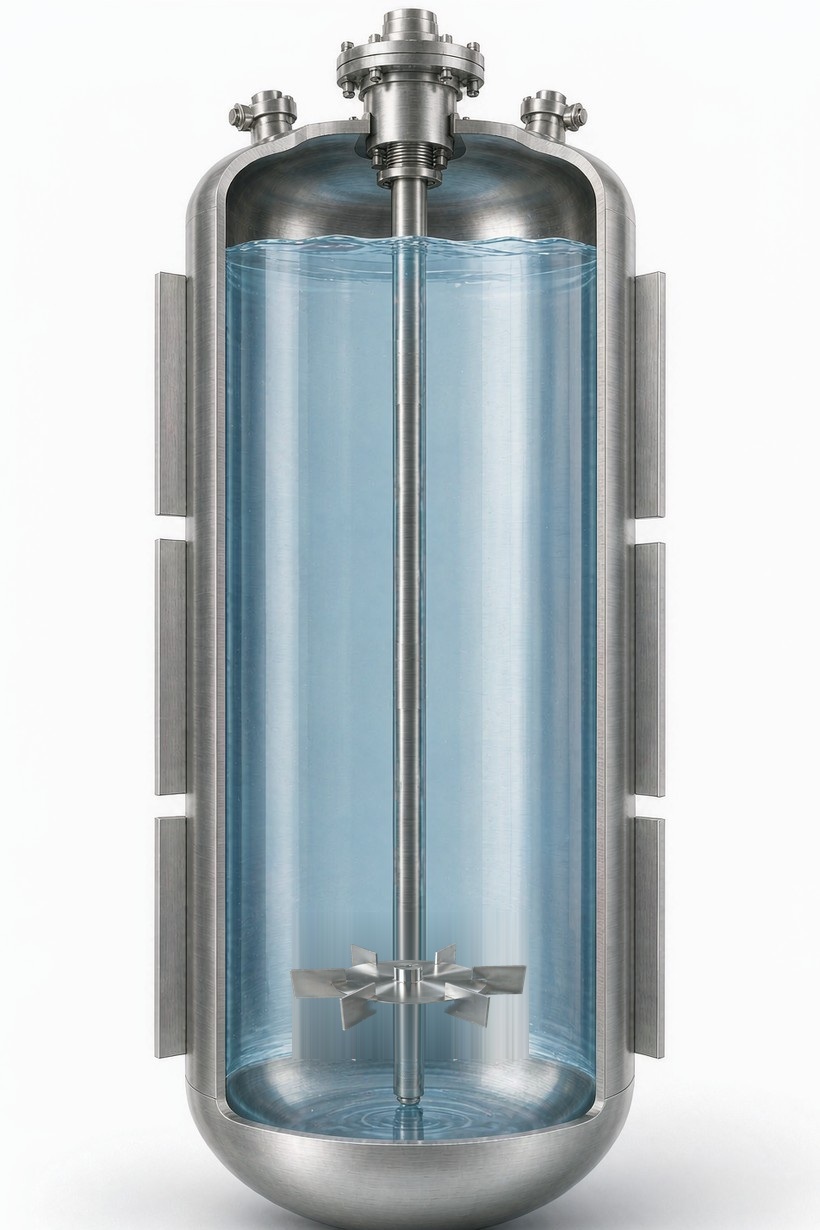
单层径向流:上下双环,共用一个混合区
三层径向流:三个互锁分区
五、剪切:叶端速度管不了的那部分
叶端线速度 u_tip = π·n·D 是最常用的剪切代理量,因为它好算、可测、能写进规格书。但它只描述桨叶边缘的圆周速度,不说明功率在罐内怎么耗散。两个补充量更有物理含义:
体积平均速度梯度(Camp–Stein):
  G = √( P / (μ·V) )        s⁻¹

Kolmogorov 微尺度湍流剪切(体积平均量级):
  γ ≈ √( ε / ν )            ε = P/(ρV),  ν = μ/ρ

注:牛顿流体下两式代数等价:
  √(P/(μV)) = √(P/(ρV·ν)) = √(ε/ν)
这里有个容易被当成「两个独立指标」的坑:对牛顿流体,Camp–Stein 的 G 和 Kolmogorov 平均剪切率 γ 是同一个式子,算出来必然相等。真正有区分度的是另一个量——桨叶附近的局部最大剪切率。实测与 CFD 都表明,桨叶尖端附近的局部剪切可以是体积平均值的 3 到 5 倍,而细胞与晶体的损伤恰恰发生在那里。这个空间分布靠关联式拿不到,只能靠 CFD。
工程上因此分成两条路:剪切不敏感的场合,用 u_tip 与 P/V 控制就够了;剪切敏感的细胞培养或晶体工艺,必须知道桨叶区的局部耗散,要么做 CFD,要么做剪切敏感性实验。
六、放大:等 P/V 还是等混合时间
几何相似放大(D/T、C/T、H/T、挡板全部保持不变)下,三条常用准则给出的转速、功率与混合时间差别巨大,不能混着用:
等 P/V(功率密度恒定):     n₂ = n₁ · (D₁/D₂)^(2/3)
等叶端速度(剪切恒定):     n₂ = n₁ · (D₁/D₂)
等 95% 混合时间(θ95 恒定): 需要 ε₂ = ε₁ · (T₂/T₁)²   ← 功率上升极快

几何相似下 P/V ∝ n³·D²,故等 P/V 时混合时间按 T^(2/3) 增长。
等 P/V 是最常用的默认选择,但必须清楚它的后果:从 1 m³ 放大到 10 m³(线性尺寸约 2.15 倍),混合时间会乘约 1.67 倍。这个数字直接来自上面的关联式,不需要 CFD 就能算准。
如果坚持等混合时间,从关联式可以严格推出功率密度必须按 T² 增长——线性尺寸翻十倍,P/V 要翻一百倍。绝大多数项目承受不起,所以工程上的实际做法是:按 P/V 放大,接受更长的混合时间,再在工艺侧消化它——优化补料位置与策略、增加进料点、把多层径向流桨换成轴向流水翼桨。Doran 特别指出,多层 Rushton 罐把物料加在两层循环环交汇的高度,混合时间可以比加在液面低一半以上。
七、在线计算器(中英双语)
计算全部在浏览器本地完成,不需要服务器。结果用于初步选型与方案比较,关键设备请以正式工程计算、厂商功率曲线与实验验证为准。
搅拌工艺计算器已独立成页
输入罐径、液位、各层桨型、桨径、层数、桨间距与转速,即时算出功率、P/V、Re、叶端速度、混合时间与体积平均切剪率,支持分层选桨、三种放大准则对比与中英双语,可导出计算报告。
打开搅拌工艺计算器 →八、法规与标准对照
搅拌参数不只是机械计算,它同时是清洁、灭菌与工艺验证的对象。
- ASME BPE:要求产品接触系统的可排尽(drainable)与无积液死角;搅拌轴、机械密封或磁力耦合的产品接触面、以及罐内挡板与支撑件的表面粗糙度与可清洁性都在范围内。
- EU GMP Annex 1(2022):无菌工艺对液体配制与混合的均匀性、容器密封完整性(CCI)有明确要求;混合工艺需要可追溯的验证数据,而不是「凭经验」。
- GMP / 药典:关键工艺参数(转速、功率密度、混合时间)必须落在已验证范围内。放大后若这几项超出验证区间,需要重新验证,不能靠临时调整转速补足。
九、设计自查清单
- 先定 Re 分区算出搅拌雷诺数,确认处在层流、过渡还是湍流。关联式只在湍流区可靠,过渡区偏差可达 ±30%,应查厂商功率曲线。
- 核对几何是否标准D/T = 1/3、C/T = 1/3、H/T = 1、4 挡板是关联式的适用基准。偏离越多,Np 与混合时间的修正越大。
- 按任务选流型混合、悬浮、传热选低 Np 高 Nq 的轴向流桨;气液分散、需要局部高耗散才选高 Np 的径向流桨。
- 多层桨校核分区多层径向流桨要按 (H/T)^a 修正混合时间;层间距小于 1 倍桨径时各层循环环相互干扰,总功率不再等于各层叠加。
- 剪切敏感单独评细胞培养或晶体工艺,除叶端速度外还要评估桨叶区局部耗散;体积平均值拿不到这个信息,需要 CFD 或剪切敏感性实验。
- 放大三项一起算放大时同时给出转速、功率密度与混合时间。等 P/V 放大后混合时间仍按 T^(2/3) 增长,超验证区间需重新验证。
十、计算依据与适用条件
- 功率数 Np、流量数 Nq 典型值:Hall, Rules of Thumb for Chemical Engineers(Elsevier, 2018)发动机搅拌功率数表;各桨型厂商公开技术资料(水翼桨 Np 与 Nq 取厂商公布值)。
- 层流常数 KL:Doran, Bioprocess Engineering Principles, 表 8.1(原始数据源自 Zlokarnik 与 Judat, Ullmann's Encyclopedia of Industrial Chemistry)。
- 混合时间关联式:Grenville 与 Nienow(2004);Nienow(1997);等价形式与多层修正见 Rodgers 等(2011)及 Cooke 等(1988),综述见 Chem. Eng. Sci. 与 AIChE J.(2024)相关文献。
- 多层桨分区与进料点影响:Doran, Bioprocess Engineering Principles, 8.13 节「Multiple Impellers」。
- 适用条件:牛顿流体、单相、充分挡板罐、几何相似放大。非牛顿流体、通气(气含率会显著降低功率)、以及无挡板或带盘管的罐,本工具结果偏差会明显增大。
- 混合时间关联式与实验数据的散差约 ±30%;瞬态 CFD(RANS + 滑移网格)对多层桨系统倾向于高估混合时间。本工具为工程量级估算,不替代实验与正式工程计算。
十一、免责声明
本页所有计算结果基于公开文献中的经验关联式,仅用于方案比较、初步选型与技术交流,不构成性能保证,也不替代详细工程设计、厂商功率曲线标定、工艺验证与现场实测。搅拌功率、混合时间与剪切水平受桨叶具体几何(叶片数、宽度、安装角、是否有圆盘)、罐内构件(挡板、盘管、内伸管)与介质流变特性的影响,实际值可能显著偏离本页估算。关键设备请以正式工程计算、厂商测试数据与实验验证为准。
还想算其他工艺参数?
网站「工艺计算工具箱」还有 F0 灭菌、容器容积与尺寸反算、NPSH 余量、喷淋球布置、阀门 Cv/Kv、换热与蒸汽耗量等十多个在线计算器,可逐项完成初步选型与验证。
前往工艺计算工具箱 →